Laser vs. rotierend gravierter Kunststoff: So wählen Sie das richtige Blech aus
Bei der Auswahl von Kunststoffen für die Laser- oder Rotationsgravur geht es nicht nur darum, welche Maschine schneller ist. Der Plattenaufbau, das Basispolymer, die Kappendicke, die Gestaltung, die Anforderungen an das fertige Teil und das Produktionsvolumen müssen alle zum Prozess passen. Ein Material, das nur nach Farbe oder Dicke ausgewählt wird, lässt sich möglicherweise schlecht gravieren, hinterlässt übermäßige Rückstände, splittert am Rand ab oder erfordert kostspielige Nacharbeiten.
Für professionelle Einkäufer besteht der sicherste Ausgangspunkt darin, die Ausrüstung und die fertige Anwendung zu definieren, bevor sie ein Blatt anfordern. LYSHIRE bietet separate Materialrouten für die CO2-Laserbearbeitung und die CNC-/Rotationsgravur: PMMA-Gravurplatten (Acryl) sind die Standard-Laserroute, während ABS-Gravurplatten für die Rotations- und CNC-Bearbeitung geliefert werden. Einige Materialien auf dem breiteren Markt werden als Dual-Prozess-Produkte beworben, aber diese Fähigkeit muss für die genaue Sorte bestätigt werden und darf nicht aus den Worten „Gravurkunststoff“ abgeleitet werden.
Kurze Antwort: Welches Gravurblatt sollten Sie wählen?
CO2-Laserroute
Wählen Sie eine Lasergravurplatte, wenn es bei der Aufgabe auf berührungslose Bearbeitung, feine Grafiken, schnelle Wechsel zwischen Designs, komplexe Konturen oder die effiziente Produktion variabler Informationen ankommt. Für LYSHIRE bedeutet dies normalerweise eine PMMA-Platte (Acrylplatte), die zum CO2-Lasergravieren und -schneiden entwickelt wurde.
Rotations-/CNC-Route
Wählen Sie eine Rotationsgravurplatte, wenn der Auftrag eine kontrollierte mechanische Tiefe, tief vertiefte Zeichen, abgeschrägte Kanten, Bohren, Fräsen oder die Integration in einen etablierten CNC-Arbeitsablauf erfordert. Für LYSHIRE bedeutet dies normalerweise eine ABS-Platte, die für die Rotationsgravur und die CNC-Fertigung entwickelt wurde.
Auswahlprinzip:Keine der Routen ist automatisch besser. Die richtige Wahl ist die Kombination, die auf der tatsächlichen Ausrüstung des Käufers den angegebenen Kontrast, die Kantenqualität, die Tiefe, die Toleranz und den Durchsatz erzeugt.
Ein Vergleich von Laser- und Rotationsgravur-Kunststoffen sollte mit den Produktionsanforderungen beginnen und nicht mit einer allgemeinen Liste der Maschinenvorteile.
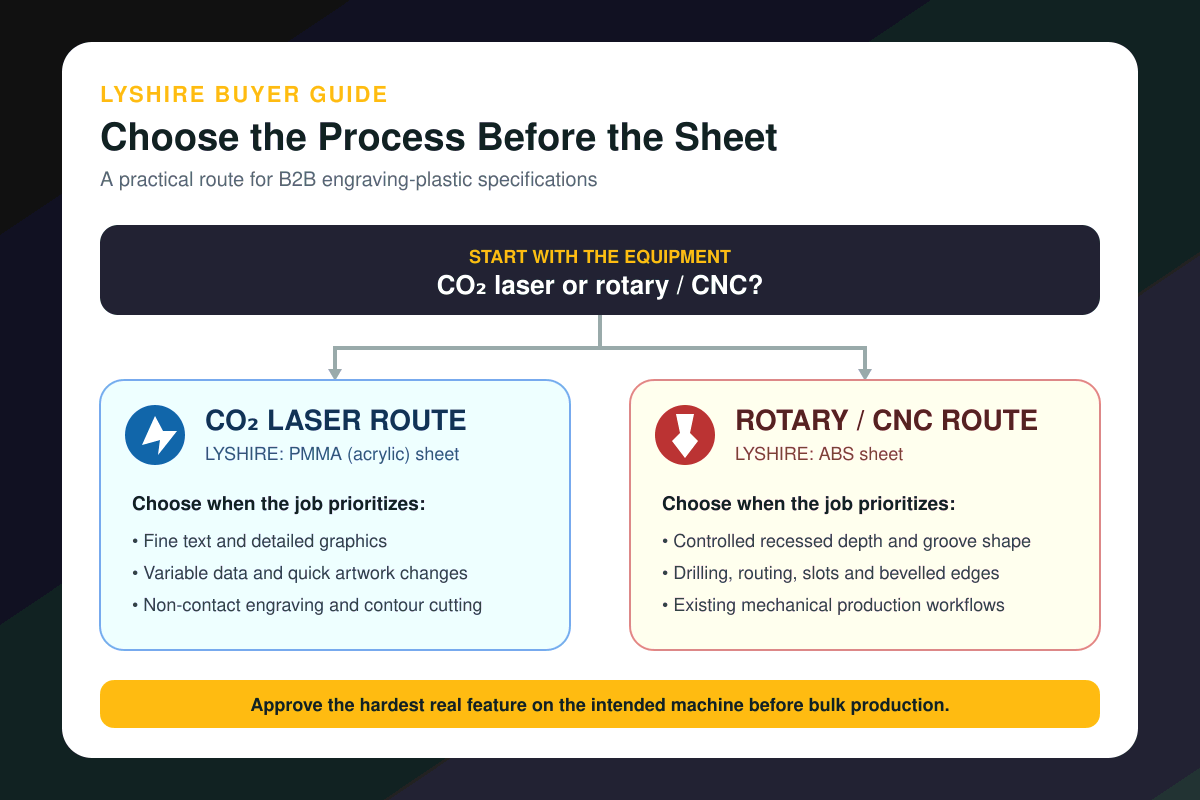
Wählen Sie zunächst den Verarbeitungsweg, bestätigen Sie dann die Plattenkonstruktion und genehmigen Sie ein repräsentatives Muster.
Beim Laser- und Rotationsgravieren wird die Oberfläche unterschiedlich abgetragen
Beide Prozesse können einen kontrastierenden Kern unter einer dünnen Oberflächenschicht freilegen, die Entfernungsmechanismen sind jedoch unterschiedlich.
Ein CO2-Laser nutzt fokussierte Energie, um die Kappe zu entfernen und bei Bedarf das Profil zu schneiden, ohne dass ein Werkzeug das Blech berührt. Der Strahl folgt Vektor- oder Rastergrafiken, was ihn praktisch für feine Texte, Logos, Seriennummern und häufige Designänderungen macht. Das Ergebnis hängt von Laserleistung, Geschwindigkeit, Frequenz- oder Pulseinstellungen, Fokus, Linsenzustand, Extraktion und der Formulierung des Materials ab.
Ein Rotations- oder CNC-System verwendet einen physischen Fräser. Werkzeuggeometrie, Spindeldrehzahl, Vorschubgeschwindigkeit, Tiefe, Niederhalter und Materialebenheit bestimmen, wie sauber die Kappe entfernt wird. Die mechanische Gravur ermöglicht eine direkte Kontrolle der Nutbreite und -tiefe und kann mit Bohren, Abschrägen und Profilfräsen kombiniert werden. Bei längeren Produktionsläufen müssen der Fräserverschleiß und die Spanabfuhr kontrolliert werden.
Dieser Unterschied ändert sich stärker als die Maschineneinstellung. Es hat Einfluss darauf, welches Polymer gekauft werden soll, wie die Druckvorlage vorbereitet wird, wie die Platte gehalten wird, welche Endbearbeitungsschritte erforderlich sind und wie die Wiederholbarkeit überprüft werden sollte.
Beginnen Sie die Angebotsanfrage mit der Maschine, nicht mit der Farbe
Eine Anfrage wie „schwarz/weiß, 1,5 mm“ ist unvollständig. Es beschreibt die sichtbare Kombination und Dicke, sagt dem Hersteller jedoch nicht, ob der Käufer einen CO2-Laser, einen Rotationsgravierer oder eine CNC-Fräse verwenden wird. Zwei Bleche können vor der Verarbeitung nahezu identisch aussehen, während sie für unterschiedliche Produktionswege hergestellt werden.
Eine nützliche Ausschreibung sollte Folgendes enthalten:
- Maschinentyp und ggf. Modell oder Arbeitsbereich;
- CO2-Laser- oder Rotations-/CNC-Bearbeitungsroute;
- Oberflächenfarbe, Kernfarbe und erforderliche Oberfläche;
- Blechgröße und Nenndicke;
- Abmessungen des fertigen Etiketts und kleinster Text oder kleinste Zeile;
- ob Profile, Löcher, Schlitze oder Fasen erforderlich sind;
- Anforderungen an den Kleberücken und die Montagefläche;
- Einsatz im Innen- oder Außenbereich und jegliche relevante UV-, Chemikalien- oder Reinigungsbelastung;
- Jahresbedarf, Bestellmenge und Verpackungsbedarf.
Anhand dieser Informationen kann der Lieferant eine Konstruktion empfehlen, anstatt nur eine Farbe anzugeben.
Materialverträglichkeit ist der erste technische Filter
„Kunststoff“ umfasst viele Polymere und Formulierungen, die nicht gleich auf Hitze oder mechanisches Schneiden reagieren. Die Maschinenkompatibilität muss daher auf Produktebene spezifiziert werden.
LYSHIRE verwendet PMMA (Acryl) als Standardmaterialroute für Lasergravurplatten. Ein Laser entfernt die dünne Oberflächenschicht, um den kontrastierenden Acrylkern freizulegen, und kann den fertigen Umriss schneiden, wenn Qualität und Dicke geeignet sind. Der berührungslose Prozess vermeidet die Belastung des Fräsers und ermöglicht dicht beieinander liegende Grafiken.
LYSHIRE verwendet ABS als Standardmaterialroute für CNC- und Rotationsgravurplatten. Ein Fräser entfernt die Kappe und erzeugt eine vertiefte Beschriftung im kontrastierenden Kern. ABS wird nicht als LYSHIRE-Laserroute dargestellt. Käufer, die mechanische Geräte verwenden, sollten außerdem den Fräsertyp, die vorgesehene Tiefe und die Frage bestätigen, ob der Auftrag Bohren oder Profilfräsen umfasst.
An anderer Stelle auf dem Gravurmarkt gibt es Produkte, die sowohl für Laser- als auch für Rotationsarbeiten geeignet sind. Das macht nicht jedes Gravurlaminat zu einem Dualprozess. Die blechgenaue Angabe des Lieferanten hat Vorrang vor einer allgemeinen Materialbezeichnung.
Beim Lasergravieren ist Kunststoff meist die stärkere Wahl
Feiner Text und detaillierte Grafiken
Die Laserbearbeitung eignet sich gut für kleine Zeichen, dichte Symbole, Logos und komplizierte Linienarbeiten, da es keinen Fräserdurchmesser gibt, der das schmalste Merkmal definiert. Die praktische Grenze hängt immer noch von der Kappe, dem Kontrast, der Fokussierung und der Grafik ab, daher sollte das kleinste echte Merkmal im Genehmigungsmuster erscheinen.
Variable Daten und häufige Bildänderungen
Seriennummern, Anlagencodes, sich ändernde Gerätelegenden und Kleinserien können ohne Austausch eines physischen Schneidwerkzeugs hergestellt werden. Dies kann die Rüstzeit verkürzen, wenn der Auftrag viele Designs oder häufige Überarbeitungen enthält.
Berührungslose Verarbeitung
Der Laser übt keine mechanische Belastung durch einen Fräser aus. Dies kann bei dünnen Details hilfreich sein und den Werkzeugverschleiß reduzieren. Das Blech muss weiterhin flach aufliegen und die Absauganlage muss für das zugelassene Material geeignet sein.
Integriertes Gravieren und Konturschneiden
Viele Etikettendesigns können aus demselben Motiv graviert und ausgeschnitten werden. Dies ist nützlich für gebogene Profile, eng verschachtelte Teile und Projekte mit vielen Formvariationen. Kantenaussehen und Wärmeeintrag sollten an der tatsächlichen Platte überprüft werden und nicht anhand einer anderen Acrylsorte vorhergesagt werden.
Beim Rotations- oder CNC-Gravieren ist Kunststoff meist die stärkere Wahl
Kontrollierte Einbautiefe
Ein mechanischer Fräser ermöglicht die direkte Steuerung der Z-Achse. Dies ist nützlich, wenn die Zeichnung eine Nut, eine vertiefte Legende oder einen fühlbaren Unterschied definiert, der physisch überprüft werden muss. Die Tiefe muss weiterhin zur Kappen- und Kernkonstruktion passen; Ein zu flacher Schnitt kann Rückstände der Gesichtsfarbe hinterlassen, während ein unnötig tiefer Schnitt feine Gesichtszüge verbreitern kann.
Bohren, Fräsen und Anfasen
Industrieetiketten benötigen häufig Befestigungslöcher, Schlitze, geformte Profile oder abgeschrägte Kanten. Ein CNC-Workflow kann diese Vorgänge in einem Setup kombinieren. Der Werkzeugdurchmesser, der Inneneckenradius und der Loch-zu-Rand-Abstand sollten in der Zeichnung angegeben werden.
Bestehende mechanische Produktionssysteme
Käufer mit etablierten Rotationsgravurgeräten, Schneidgeräten, Vorrichtungen und geschulten Bedienern können durch die Wahl eines für diesen Arbeitsablauf entwickelten Bogens eine vorhersehbarere Ausgabe erzielen. Ein Austausch der Maschine allein ist selten durch einen Materialvergleich gerechtfertigt.
Jobs, die eine bestimmte Fräsergeometrie erfordern
Bei manchen Arbeiten kommt es auf ein definiertes Strichprofil, eine Abschrägung oder eine mit Farbe gefüllte Nut an. Hierbei handelt es sich um Anforderungen an das mechanische Design, nicht nur um Anforderungen an die Bildauflösung. Eine repräsentative Probe sollte den vorgesehenen Fräser und die vorgesehene Tiefe verwenden.
Vergleichen Sie das fertige Teil, nicht nur den Gravurschritt
Bei Kaufentscheidungen steht oft die Zeit im Vordergrund, die benötigt wird, um die zweite Farbe zum Vorschein zu bringen. Die tatsächlichen Kosten sind der gesamte Fertigteilprozess. Ein nützlicher Kostenvergleich zwischen Laser- und Rotationsgravurkunststoff umfasst Einrichtung, Gravur, Schneiden, Bohren, Reinigen, Ausschuss, Werkzeugaustausch, Entnahme, Handhabung und Verpackung.
| Entscheidungsfaktor | Laserroute | Rotations-/CNC-Route |
|---|---|---|
| LYSHIRE-Basismaterialroute | PMMA (Acryl) | ABS |
| Entfernungsmethode | Konzentrierte, berührungslose Energie | Physisch rotierender Fräser |
| Typische Stärke | Feine Details, variable Daten, komplexe Konturen | Kontrollierte Tiefe, Bohren, Anfasen und Fräsen |
| Haupt-Setup-Variablen | Leistung, Geschwindigkeit, Fokus, Objektiv und Extraktion | Fräser, Geschwindigkeit, Vorschub, Tiefe, Niederhalter und Spanabfuhr |
| Gemeinsames Produktionsrisiko | Hitzeeinwirkung, Rückstände oder unvollständige Kappenentfernung | Werkzeugverschleiß, Absplitterungen, Grate oder ungleichmäßige Tiefe |
| Genehmigungspriorität | Kleinstes Merkmal, Rand und Kontrast | Tiefe, Nutbreite, Kanten- und Lochqualität |
Die Tabelle ist ein Auswahlrahmen und kein Versprechen, dass jedes Produkt in einer breiten Materialfamilie die gleiche Leistung erbringt. Genaue Produktspezifikationen und Musterprüfungen bleiben erforderlich.
Verwenden Sie das Gravurverfahren nicht, um auf die Leistung im Freien zu schließen
Die Laserkompatibilität ist kein Beweis für die Haltbarkeit im Freien, und eine mechanisch gravierbare ABS-Platte ist nicht automatisch für den Einsatz im Außenbereich geeignet. UV-Einwirkung, Feuchtigkeit, Temperaturwechsel, Chemikalien, Reinigungsmittel und Montagebelastung sind separate Spezifikationsfragen.
Wenn das Etikett im Freien oder in einer industriellen Umgebung verwendet wird, sollte der Käufer die Exposition identifizieren und die entsprechenden Produktinformationen oder Testnachweise anfordern. Eine allgemeine Aussage wie „wetterfest“ ist weniger sinnvoll als die Definition der vorgesehenen Umgebung, der erwarteten Nutzungsdauer und der Akzeptanzkriterien.
Bei LYSHIRE-Projekten sollten UV-Bewitterung und andere verfügbare Testinformationen mit der genauen gewünschten Konstruktion besprochen werden. Eine visuelle Bemusterung bestätigt Farbe und Verarbeitung, ersetzt jedoch nicht eine Testanforderung für die endgültige Anwendung.
Die Anforderungen an die Druckvorlagen unterscheiden sich zwischen Laser- und Rotationsproduktion
Lasergrafiken können Rastergravur, Vektorritzen und Vektorschneiden kombinieren. Die Datei sollte diese Vorgänge klar voneinander trennen und doppelte Zeilen vermeiden. Kleinere Texte sollten in Konturen umgewandelt oder mit den erforderlichen Schriftarten versehen und die endgültigen Abmessungen angegeben werden.
Rotationsgrafiken müssen auch die Fräsergeometrie berücksichtigen. Ein Fräser kann keine Innenecke erzeugen, die schärfer ist als sein effektiver Radius, und die Werkzeugbreite wirkt sich auf eng beieinander liegende Merkmale aus. Separate Ebenen sollten Gravuren, Profilschnitte, Löcher, Schlitze und alle Fasenoperationen kennzeichnen. Die Zeichnung sollte Toleranzen enthalten, die für die Montage von Bedeutung sind.
Für beide Prozesse sollte der Lieferant, sofern verfügbar, Vektorgrafiken in Originalgröße erhalten. Screenshots dienen als Referenz, sollten aber nicht die einzige Produktionsdatei sein.
Verwenden Sie ein repräsentatives Muster, kein dekoratives Muster
Ein Beispiel ist am nützlichsten, wenn es den schwierigsten Teil der zukünftigen Bestellung testet. Ein einfaches großes Logo sieht möglicherweise hervorragend aus, während die kleinste Seriennummer, der schmale Rand oder der enge Lochabstand in der Produktion versagen.
Das Genehmigungsmuster sollte Folgendes umfassen:
- der kleinste Text und die schmalste Zeile;
- der kleinste Abstand zwischen benachbarten Merkmalen;
- mindestens eine typische gefüllte Fläche oder dichte Grafik;
- die vorgesehene Profilkante, Bohrung oder Nut;
- die tatsächliche Deck-/Kernfarbkombination und das Finish;
- die vorgesehene Kleberückseite, falls verwendet;
- die Ziellasereinstellungen oder Fräser- und Tiefenaufzeichnung;
- ein Abnahmefoto oder ein unterschriebenes physisches Muster.
Eine kleine Parametermatrix ist oft wertvoller als eine einzelne „beste“ Einstellung. Lasernutzer können Leistung und Geschwindigkeit innerhalb eines kontrollierten Testfeldes variieren. Rotationsbenutzer können Tiefe oder Vorschub vergleichen, während sie den Fräser konstant halten. Der endgültige Datensatz wird dann zum Ausgangspunkt für die Chargensteuerung.
Häufige Fehler, die die Ausschussquote erhöhen
Angenommen, ein physisches Blatt funktioniert auf jeder Maschine
Der Begriff „Laser- und Rotationsgravurkunststoff“ beschreibt möglicherweise das Gesamtsortiment eines Anbieters und nicht nur eine Universalplatte. Bestätigen Sie die genaue Basispolymer- und Prozessempfehlung auf dem Angebot und dem Musteretikett.
Kauf nur auf Blattpreisbasis
Ein niedrigerer Blattpreis kann durch langsamere Verarbeitung, häufiges Reinigen, Austausch des Messers, fehlerhaften kleinen Text oder inkonsistente Tiefe ausgeglichen werden. Vergleichen Sie die Kosten pro akzeptiertem Fertigteil.
Einstellungen von einem anderen Produkt kopieren
Farbe, Kappendicke, Rezeptur, Blechdicke, Linse, Maschinenleistung und Werkzeugzustand können das Ergebnis verändern. Vorherige Einstellungen sind eine Ausgangsreferenz und kein garantiertes Produktionsrezept.
Anhand einer einfachen Probe
Ein Beispiel, das die anspruchsvollste Funktion ausschließt, kann den Job nicht validieren. Testen Sie die kleinsten, tiefsten, nächstgelegenen und dimensionsempfindlichsten Elemente, bevor Sie eine Großbestellung genehmigen.
Behandlung der Prozesskompatibilität als Haltbarkeitsanspruch
Die Art und Weise, wie ein Blatt graviert wird, bestimmt nicht seine UV-Stabilität, chemische Beständigkeit, Schlagfestigkeit oder Garantie. Diese Anforderungen müssen gesondert spezifiziert werden.
Eine praktische B2B-Auswahlsequenz
Die folgende Laser- vs. Rotationsgravur-Kunststoffsequenz verwandelt eine umfassende Materialanfrage in eine produktionsreife Spezifikation.
- Definieren Sie die Maschine.Geben Sie CO2-Laser oder Rotations-/CNC an und identifizieren Sie wichtige Gerätegrenzen.
- Definieren Sie das fertige Teil.Geben Sie Abmessungen, kleinste Merkmale, Löcher, Kanten, Träger und Toleranzen an.
- Wählen Sie die Materialroute aus.Verwenden Sie für LYSHIRE PMMA (Acryl) für den Laserbereich und ABS für den Rotations-/CNC-Bereich.
- Bestätigen Sie die Konstruktion.Erfassen Sie die Farbe der Oberfläche, des Kerns, der Oberflächenbeschaffenheit, der Struktur, der Dicke und der Blattgröße.
- Definieren Sie die Umgebung.Trennen Sie Innen-/Außen-, UV-, Feuchtigkeits-, Temperatur- und Chemikalienanforderungen von der Maschinenkompatibilität.
- Genehmigen Sie eine repräsentative Probe.Testen Sie die anspruchsvollste reale Funktion an der vorgesehenen Ausrüstung.
- Zeichnen Sie das Prozessfenster auf.Halten Sie die genehmigten Laser- oder Schneidebedingungen bei der Materialcharge ein.
- Überprüfen Sie die Batch-Ausgabe.Vergleichen Sie Kontrast, Tiefe, Kanten, Abmessungen, Löcher, Träger und Verpackung mit der genehmigten Referenz.
Käufer können die prozessbasierten Materialrouten von LYSHIRE im vergleichenSystem für Laser- und Rotationsgravurmaterialien, dann überprüfen Sie die dedizierteLasergravurblätterUndRotationsgravurblätterKategorien.
Häufig gestellte Fragen
Kann die gleiche Gravurfolie für die Laser- und Rotationsgravur verwendet werden?
Nur wenn für beide Prozesse das genaue Produkt angegeben wird. Gehen Sie nicht aufgrund des Aussehens, der Farbe oder der allgemeinen Bezeichnung „Gravurkunststoff“ von einer Kompatibilität mit zwei Prozessen aus. Die Standardroute von LYSHIRE trennt PMMA-Laserplatten (Acryl) von ABS-Rotations-/CNC-Platten.
Ist die Lasergravur immer schneller als die Rotationsgravur?
Nein. Die Gesamtproduktionszeit hängt von der Vorlage, dem Gravurbereich, der Tiefe, der Anzahl der Teile, den Schneid- und Bohrvorgängen, der Einrichtung und der Reinigung ab. Vergleichen Sie den gesamten Arbeitsablauf des fertigen Teils und nicht nur die Gravurzeit.
Welches Verfahren eignet sich besser für kleine Texte?
Die CO2-Laserbearbeitung wird häufig für sehr feine Texte und detaillierte Grafiken bevorzugt, da kein Fräserdurchmesser die Funktion in gleicher Weise einschränkt. Allerdings müssen die tatsächliche Kappe, der Fokus, die Einstellungen und der Kontrast mit dem kleinsten echten Text validiert werden.
Welcher Prozess eignet sich besser für tiefgreifende Industrielegenden?
Rotations- oder CNC-Gravur wird oft dann gewählt, wenn eine kontrollierte Einstichtiefe, Nutgeometrie, Bohren oder Abschrägen wichtig ist. Fräser und Tiefe müssen auf die Blechkonstruktion und Zeichnung abgestimmt sein.
Bedeutet die Laser- oder Rotationskompatibilität, dass die Platte für den Außenbereich geeignet ist?
Nein. Verarbeitungsverträglichkeit und Outdoor-Performance sind getrennte Eigenschaften. UV-, Feuchtigkeits-, Temperatur-, Chemikalien- und voraussichtliche Lebensdauer sollten für das genaue Material angegeben werden.
Welche Informationen sollte ein Käufer für eine Materialempfehlung senden?
Senden Sie die Maschine/den Prozess, die Oberflächen- und Kernfarben, die Oberfläche, die Dicke, die Blechgröße, die Zeichnung des fertigen Teils, das kleinste Merkmal, Löcher oder Profile, den Klebstoffbedarf, die Umgebung, die Bestellmenge und den Verpackungsbedarf. Eine repräsentative Grafikdatei verbessert die Probengenauigkeit.
Wählen Sie das Blatt als Teil des Produktionssystems aus
Der richtige Gravurkunststoff ist nicht das Blatt mit der längsten Liste allgemeiner Ansprüche. Bei der Entscheidung zwischen Schalllaser und Rotationsgravurkunststoff wird die Platte identifiziert, deren Polymer, Oberflächenkonstruktion und Abmessungen zur Maschine passen und deren genehmigtes Muster die Anforderungen an das fertige Teil erfüllt.
Für eine B2B-Materialbewertung senden Sie LYSHIRE Ihren Gerätetyp, Ihr Motiv, Ihre Anwendungsumgebung, Farbstruktur, Dicke und erwartete Menge. Das technische Team kann die geeignete Laser- oder Rotations-/CNC-Route empfehlen und Muster für die Verarbeitungsbewertung vor der Massenproduktion vorbereiten.