So wählen Sie eine laserfähige Kunststoffplatte für CO2-Laserarbeiten aus
So wählen Sie eine laserfähige Kunststoffplatte für CO2-Laserarbeiten aus
Eine laserfähige Kunststoffplatte sollte anhand der genauen Materialqualität, des Schichtaufbaus und der geprüften Verarbeitungsmethode ausgewählt werden – und nicht allein anhand der Farbe oder des Wortes „Kunststoff“. Käufer müssen vor der Genehmigung eines Produktionsauftrags außerdem Gravur, Schnitt, Dicke, Endformat, Montage- und Servicebedingungen festlegen.
Kurze Antwort:Beginnen Sie bei LYSHIRE-Projekten, die für das Gravieren und Schneiden mit CO2-Lasern vorgesehen sind, mit der separaten Laserkonfiguration auf PMMA-/Acrylbasis. Bestätigen Sie die Oberflächen-/Kernfarben, die Oberfläche, die Dicke von 1,3 mm oder 1,5 mm, das Blech- oder Fertigteilformat und die Anwendungsumgebung. Testen Sie dann vor der Massenproduktion repräsentative Druckvorlagen auf der tatsächlichen Maschine.
Was „laserbar“ auf einer Bestellung bedeuten sollte
„Laserfähig“ sollte ein Material kennzeichnen, das sein Lieferant für die angegebene Laserquelle und den angegebenen Betrieb entwickelt oder zugelassen hat. Es sollte nicht als allgemeine Eigenschaft aller Kunststoffplatten betrachtet werden. Trotec beispielsweise beschreibt seine zwei- und dreischichtigen Laserplatten als Materialien auf Acrylbasis, die für das CO2-Lasergravieren und -schneiden entwickelt wurden. Der Strahl entfernt eine dünne Deckschicht, um den kontrastierenden Kern freizulegen, während durch Vektorschneiden die fertige Kontur erzeugt werden kann.
Die Maschinenquelle ist wichtig. CO2-, Faser-, UV- und Diodensysteme interagieren unterschiedlich mit Materialien. Dieser Leitfaden konzentriert sich auf die CO2-Verarbeitung, da dies der relevante Weg für die Lasergravurplatten auf Acrylbasis von LYSHIRE ist. Wenn ein Käufer eine andere Quelle nutzt, muss der Material- und Maschinenlieferant die Kompatibilität separat bestätigen.
Laser-Acryl und Standard-ABS sind unterschiedliche Bestellwege
LYSHIRE trennt seine Standard-PMMA/Acryl-Laserkonfiguration von seiner Standard-ABS-CNC/Rotationskonfiguration. Diese Unterscheidung verhindert, dass Käufer eine attraktive Farbe im falschen Grundmaterial bestellen und das Problem während der Produktion entdecken.
| Bestellroute | Primärer Prozess | Der Käufer sollte dies bestätigen |
|---|---|---|
| Laserfolie auf PMMA/Acryl-Basis | CO2-Lasergravur und -schneiden | Exakte Laserqualität, Schichtfarben, Dicke, Gravurdetails, Schnittkante und Extraktion |
| Standard-ABS-Gravurblatt | CNC-Fräsen oder Rotationsgravur | Fräser, Tiefe, Spanabfuhr, Kantenqualität, Löcher und mechanische Fertigung |
Einige Hersteller validieren bestimmte Produkte möglicherweise für mehr als einen Prozess. Das macht nicht jede ABS- oder Acrylplatte austauschbar. Zur Kompatibilität gehört die genaue Sorte und technische Spezifikation, nicht nur der Polymername.
Für mechanische Arbeiten lesen Sie bitte dieLYSHIRE-Verarbeitungssystem. For the dedicated laser material range, seeLYSHIRE Lasergravurblätter.
Neun Prüfungen vor der Auswahl einer laserbaren Kunststoffplatte
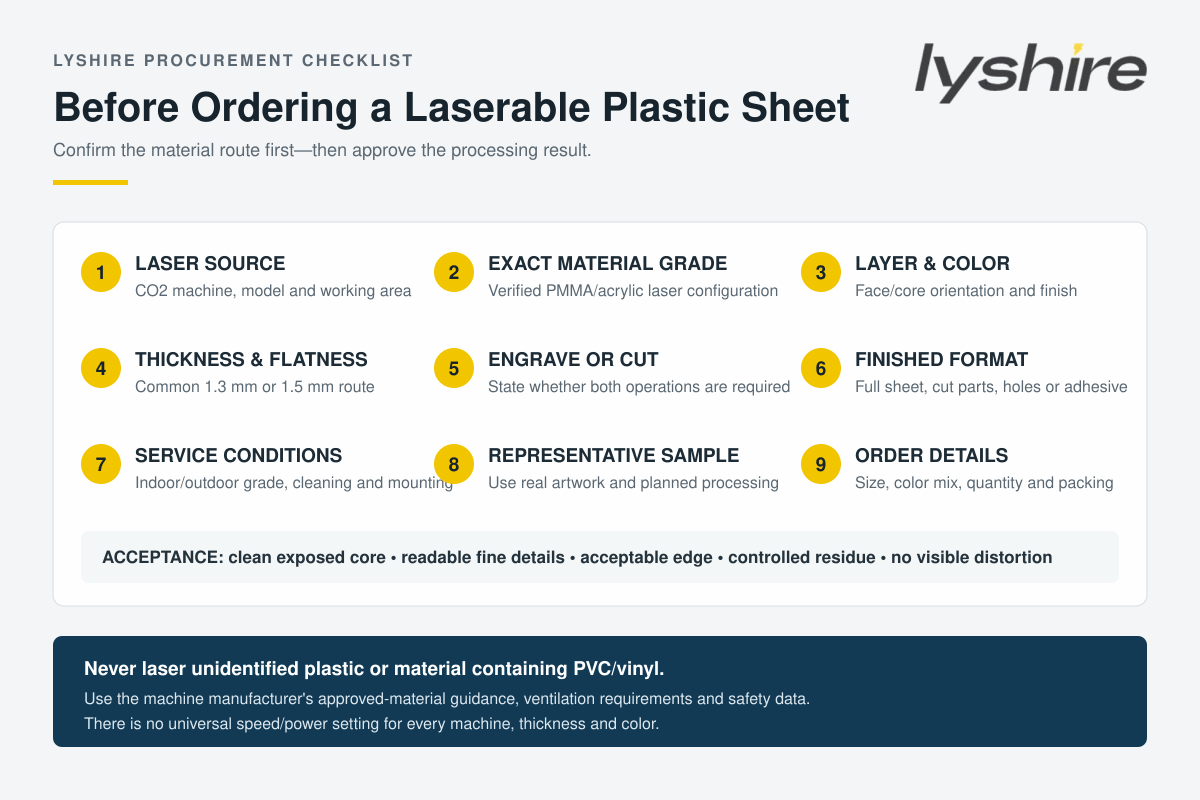
1. Bestätigen Sie die Laserquelle und die Maschine
Teilen Sie dem Lieferanten mit, dass bei dem Projekt ein CO2-Laser zum Einsatz kommt, und geben Sie, sofern verfügbar, das Maschinenmodell, die Nennleistung und den Arbeitsbereich an. Ein Bogen, der auf einem System funktioniert, muss noch auf einem anderen System überprüft werden, da Optik, tatsächliche Leistung, Linse, Luftstrom, Absaugung und Maschinenzustand das Ergebnis beeinflussen.
2. Identifizieren Sie die genaue Materialqualität
Fordern Sie eine klare Beschreibung der Grundstruktur und des beabsichtigten Prozesses an. „Acryloptik“, „Gravurlaminat“ oder „Plastikschildfolie“ reichen nicht aus. Die Bestellung sollte die ausgewählte Farbe und das Finish mit einer verifizierten PMMA/Acryl-Laserkonfiguration verknüpfen.
Verarbeiten Sie kein unbekanntes Plastik. PVC und Vinyl dürfen nicht mit einem CO2-Laser graviert oder geschnitten werden, da gefährliche und korrosive Emissionen entstehen können. In den Ausrüstungsrichtlinien von Epilog sind PVC und Vinyl ausdrücklich verboten. Käufer sollten außerdem die Richtlinien des Maschinenherstellers zu zugelassenen Materialien und die Sicherheitsdokumentation für das genaue Datenblatt konsultieren.
3. Definieren Sie den Ebenenaufbau und die Farbrichtung
Ein zweilagiges Blatt mit Oberflächengravur verwendet eine dünne Oberfläche über einem kontrastierenden Kern. Beim Gravieren wird das Gesicht entfernt und der Kern als sichtbare Botschaft freigelegt. „Schwarz/weiß“ bedeutet daher ein schwarzes Gesicht mit weißen eingravierten Zeichen; „weiß/schwarz“ ergibt das gegenteilige Ergebnis. Geben Sie zuerst die Gesichtsfarbe und dann die Kernfarbe an.
Wenn für ein Projekt drei Farben, eine umgekehrte Gravur, eine doppelseitige Konstruktion oder eine andere Struktur erforderlich sind, identifizieren Sie diese Anforderung separat, anstatt davon auszugehen, dass jede laserfähige Kunststoffplatte die gleiche Konstruktion verwendet. DerLYSHIRE-Gravurblattstruktursystemerklärt die verfügbaren Routen.
4. Wählen Sie die Dicke anhand des fertigen Teils aus
Die am häufigsten verwendeten Laserblechdicken von LYSHIRE betragen 1,3 mm und 1,5 mm. Beide können für Geräteetiketten, Typenschilder, Schalttafelbeschriftungen, Schilder und andere Identifikationsteile geeignet sein, die endgültige Wahl hängt jedoch von der Teilegröße, der Handhabung, der Montage und den Kundenspezifikationen ab.
| Dicke | Typischer Auswahlgrund | Was zu testen ist |
|---|---|---|
| 1,3 mm | Gemeinsames Gleichgewicht zwischen Blatteffizienz, Handhabung und Stabilität des fertigen Etiketts | Ebenheit, Handhabung kleiner Teile, Klebstoffauftrag und Schnittkante |
| 1,5 mm | Etwas höhere Steifigkeit oder eine Zeichnung/Kundenanforderung | Schnittgeschwindigkeit, Wärmeeintrag, Lochqualität, Passform und installiertes Profil |
Wählen Sie die Dicke nicht nur anhand der Zollangaben eines Mitbewerbers. Nominale metrische und imperiale Produkte sind nicht automatisch identisch. Bestätigen Sie den tatsächlichen Millimeterbedarf und die akzeptierte Toleranz in der Zeichnung oder Bestellung.
5. Trennen Sie die Gravuranforderungen von den Schneidanforderungen
Für ein Projekt ist möglicherweise nur das Gravieren, nur das Schneiden oder beides erforderlich. Dabei handelt es sich um unterschiedliche Akzeptanzstellen. Die Gravur sollte den Kern sauber und mit lesbaren feinen Details freilegen. Beim Schneiden sollte eine akzeptable Kante ohne übermäßige Schmelze, Rückstände oder Verformungen entstehen. Wenn beide Vorgänge erforderlich sind, muss die Probe beide umfassen.
Geben Sie den kleinsten Text, die dünnste Linie, die engste Innenecke, das kleinste Loch und das tatsächliche Außenprofil an. Ein großes Beispielwort, das in die Mitte eines Blattes eingraviert ist, beweist nicht, dass eine dichte Bedienfeldbeschriftung oder ein kleines Etikett mit der Seriennummer den Zweck erfüllen.
6. Bestätigen Sie die Oberflächenbeschaffenheit und den Schutzfilm
Matte, glänzende, gebürstete, verspiegelte und andere spezielle Oberflächen reagieren unterschiedlich auf Licht und Handhabung. Metallische oder spiegelnde Oberflächen können leichter Fingerabdrücke und Kratzer aufweisen, daher sollten Schutzfolie, Verarbeitungsrichtung und Reinigungsmethode überprüft werden. Gebürstete Oberflächen erfordern außerdem eine gleichmäßige Maserungsrichtung über die zugehörigen Teile hinweg.
7. Geben Sie die Serviceumgebung an
Die Laserkompatibilität stellt nicht automatisch die Haltbarkeit im Freien, die UV-Leistung, die Chemikalienbeständigkeit oder die Einhaltung einer bestimmten Norm dar. Anforderungen an den Innen- und Außenbereich müssen an die genaue Produktqualität geknüpft werden. Käufer sollten vor der Auswahl die erwartete Sonneneinstrahlung, Temperatur, Feuchtigkeit, Reinigungsmittel und die erforderliche Servicedokumentation angeben.
8. Definieren Sie Blatt-, Träger- und Fertigungsformat
Bestätigen Sie, ob der Auftrag ganze Bleche, Zuschnitte oder fertige Teile erfordert. Das übliche Vollbogenangebot von LYSHIRE beträgt nominell 600 × 1200 mm. Die alternativen Formate 305 × 610 mm, 610 × 1220 mm und individuell zugeschnittene Formate sind separate Spezifikationen und sollten nicht als austauschbar betrachtet werden.
Listen Sie Löcher, abgerundete Ecken, Gravuren, variable Daten, Kleberückseite und Verpackungsanforderungen auf. Die Auswahl des Klebstoffs hängt auch vom Installationsuntergrund, der Textur, der Krümmung und der Umgebung ab. sie wird nicht allein durch die Laserplatte bestimmt. Käufer, die fertige Teile benötigen, können das nutzenBenutzerdefinierter Anwendungsservice von LYSHIRE.
9. Genehmigen Sie eine repräsentative physische Probe
Führen Sie das Muster auf der vorgesehenen Maschine mit der tatsächlichen Vorlage und der geplanten Extraktion aus. Parametertabellen sind Startreferenzen, keine universellen Produktionseinstellungen. Epilog weist darauf hin, dass unterschiedliche Materialien unterschiedliche Geschwindigkeits-, Leistungs- und Frequenzeinstellungen erfordern; Die endgültige Kombination ändert sich auch je nach Maschinenleistung, Dicke und Farbe.
Notieren Sie die genehmigten Einstellungen und bewahren Sie das Muster zum Vergleich auf. Für die Wiederholungsproduktion sollten sich Käufer und Lieferant über die wichtigen Akzeptanzpunkte einigen: Klarheit des freiliegenden Kerns, Lesbarkeit feiner Details, Rückstände, Schnittkante, sichtbare Verzerrung, Abmessungen und Aussehen nach der Reinigung.
Eine einfache Beispiel-Testsequenz
- Bestätigen Sie die Blattidentität und entfernen Sie nur die für den Test erforderliche Schutzfolie.
- Überprüfen Sie Fokus, Objektivzustand, Tischunterstützung und Extraktion gemäß der Maschinenanleitung.
- Erstellen Sie eine kontrollierte Matrix rund um den Startbereich des Lieferanten, anstatt sich auf eine einzige Einstellung zu verlassen.
- Überprüfen Sie, ob das Gesicht gleichmäßig entfernt wird, ohne unnötig in den Kern einzudringen.
- Schneiden Sie die tatsächlichen Umrisse, Löcher und Innenecken aus, wenn das Projekt eine Fertigung erfordert.
- Reinigen Sie das Teil mit der zugelassenen Methode und überprüfen Sie erneut Farbe, Kanten, Rückstände und feine Details.
- Bewahren Sie die akzeptierten Muster, Einstellungen und Materialidentifikationen für die Produktionscharge auf.
Welche häufigen Testprobleme können darauf hinweisen?
| Beobachtetes Ergebnis | Zu überprüfende Elemente |
|---|---|
| Die Gesichtsfarbe bleibt innerhalb der Zeichen | Fokus, Energiedichte, Geschwindigkeit, Bildfüllung und ob das Material die richtige Laserqualität hat |
| Der Kern sieht stark eingekerbt oder rau aus | Übermäßige Energie, wiederholte Durchgänge, Auflösung, Fokus und Strategie zum Entfernen der Deckschicht |
| Dunkle Rückstände oder Rauchflecken | Absaugung, Luftstrom, Schutzfilm, übermäßige Hitze, Reinigungsmethode und Testaufbau |
| Geschmolzene oder abgerundete Schnittkante | Leistungs-/Geschwindigkeitsbalance, Frequenz, Fokus, Anzahl der Durchgänge, Tischreflexion und Blattqualität |
| Feiner Text wird geschlossen oder verliert seine Definition | Schriftart, Strichstärke, Auflösung, Punktgröße, Fokus, Energie und tatsächliches Verhalten der Gesichtsebene |
| Teil bleibt nicht flach | Wärmeansammlung, Schnittreihenfolge, Unterstützung, Teilegeometrie, Dicke und Materialzustand |
Sicherheitsgrenze:Verwenden Sie niemals Geruch, Flammenfarbe oder einen Probelaserdurchlauf, um einen unbekannten Kunststoff zu identifizieren. Sorgen Sie für eine zuverlässige Materialidentifizierung und befolgen Sie die Anweisungen des Laserherstellers zu zugelassenen Materialien, Belüftung, Brandüberwachung und Betrieb.
RFQ-Checkliste für laserbare Kunststoffplatten
Eine nützliche Ausschreibung sollte das CO2-Lasermodell, die beabsichtigten Gravur- und Schneidvorgänge, die Anforderungen an das Grundmaterial, die Oberflächen-/Kernfarben, die Oberfläche, die Dicke, die Größe des Blechs oder des fertigen Teils, die Druckvorlage, die Löcher und Eckdetails, die Trägerschicht, die Serviceumgebung, die Menge und den Abnahmetest enthalten.
Die Standard-Mindestbestellmenge von LYSHIRE beträgt 500 Blatt. Standardfarben können je nach Auftragsbestätigung, Verfügbarkeit und Packungsgrößen gemischt werden. Geben Sie die Menge jeder Farbkombination separat an. Kundenspezifische Farben, Oberflächen, Stärken oder Konstruktionen erfordern eine zusätzliche Machbarkeits- und Mengenprüfung.
Häufig gestellte Fragen
Sind alle Acrylplatten laserbar?
Nein. Acryl wird häufig mit CO2-Lasern verwendet, aber die genaue Qualität, die Zusatzstoffe, die Oberflächenkonstruktion und das gewünschte Ergebnis müssen überprüft werden. Verwenden Sie für den vorgesehenen Prozess zugelassenes Material.
Können LYSHIRE-Standard-ABS-Gravurplatten als Standard-CO2-Laserplatten verwendet werden?
Nein. Die Standard-ABS-Konfiguration von LYSHIRE gehört zur CNC-/Rotationsroute. CO2-Laserprojekte sollten mit der separaten Laserkonfiguration auf PMMA-/Acrylbasis beginnen.
Ist 1,3 mm oder 1,5 mm besser?
Keines von beiden ist allgemein besser. Wählen Sie entsprechend der Steifigkeit des fertigen Teils, der Zeichnung, der Montagemethode, den Schnittanforderungen und den Kundenspezifikationen aus und testen Sie dann die ausgewählte Dicke.
Kann für jede Farbe eine Lasereinstellung verwendet werden?
Nein. Farbe, Oberfläche, Dicke, Materialqualität und Maschinenzustand können das Ergebnis verändern. Testen und protokollieren Sie jede relevante Konfiguration.
Sollte das Muster Laserschneiden beinhalten?
Ja, wenn Produktionsteile lasergeschnitten werden. Die Qualität der Gravur allein bestätigt nicht das Kanten-, Loch-, Ecken- oder Maßergebnis.
Kann vor der Laserbearbeitung eine Kleberückseite angebracht werden?
Es kann für geeignete Projekte geliefert werden, jedoch müssen die genaue Folie, der Kleber, das Laserverfahren, die Absaugung und der Installationsuntergrund überprüft werden. Testen Sie die hinterlegte Konstruktion vor der Massenproduktion.
Fordern Sie eine Musterbewertung für Laserplatten an
Senden Sie LYSHIRE die Maschine, das Material, die Dicke, die Farben, das Bildmaterial, das fertige Format, die Anwendung und die Menge. Das technische Team kann die relevante Laserkonfiguration identifizieren und eine repräsentative Beispielroute vorbereiten.
Kontaktieren Sie LYSHIRETechnische Referenzen:Trotec Lasergravur von Kunststoffplatten, Übersicht über Trotec-Lasermaterialien, Leitfaden für Gravotech-Gravurmaterialien, Anleitung zu den Materialeinstellungen im EpilogUndEpilog PVC/Vinyl-Warnung.