CNC-Aufspannung für ABS-Gravurplatten: Ein Produktionsleitfaden
CNC-Aufspannung für ABS-Gravurplatten: Ein Produktionsleitfaden
Eine effiziente CNC-Produktion hängt von einem stabilen Blechniederhalter, einem sauberen Spoilboard, kontrollierten Vakuumzonen und einer geplanten Gravur- und Schneidsequenz ab. Diese Setup-Entscheidungen tragen dazu bei, dass ABS-Gravurplatten positioniert bleiben, während Text, Löcher und Außenprofile erstellt werden.
Kurze Antwort:Reinigen und prüfen Sie den Tisch, platzieren Sie das Blech ohne festsitzende Rückstände, konzentrieren Sie den Niederhalter unter dem aktiven Bereich, überprüfen Sie das Werkzeug und die Z-Referenz, gravieren Sie, während das Blech am stabilsten ist, und planen Sie, wie kleine Teile beim endgültigen Konturschneiden gesichert bleiben. Die beste Niederhaltemethode hängt von der Maschine, der Teilegeometrie und dem Produktionsweg ab.
Warum die Werkstückspannung mehr als nur die Teileposition beeinflusst
Eine ABS-Gravurplatte ist oft nur 1,3 mm oder 1,5 mm dick, während die Oberflächenschicht, die zum Freilegen des Kontrastkerns entfernt wird, viel dünner ist. Wenn sich das Blech relativ zum Werkzeug anhebt, biegt oder verschiebt, kann sich die effektive Gravurtiefe über das gesamte Blech hinweg ändern. Feiner Text kann den Kern ungleichmäßig sichtbar machen, Löcher können sich von ihrer vorgesehenen Position verschieben und eine Außenkontur passt möglicherweise nicht mehr zum gravierten Bildmaterial.
Die Werkstückspannung ist daher Teil der Prozesskontrolle und kein nachträglicher Einfall. Der CNC-Hersteller AXYZ weist darauf hin, dass schlechtes Vakuum oder Luftleckagen zu falschen Schnitttiefen, verlorenen Toleranzen und Materialbewegungen führen können. Der technische Leitfaden legt außerdem Wert auf ein sauberes Opferbett, kontrollierte Vakuumzonen und die Entfernung von Schmutz zwischen Tisch und Blech.
Dieser Artikel konzentriert sich auf eine effiziente Einrichtung und Verarbeitungssequenz. Anforderungen an die Materialqualität – wie genehmigte Farbe, Dicke, Oberflächenbeschaffenheit und Chargenvergleich – sollten weiterhin in der Zeichnung, der Spezifikation, dem genehmigten Muster und dem Kaufvertrag definiert werden.
Wählen Sie die Niederhaltemethode für den jeweiligen Auftrag
Es gibt keine einzelne Vorrichtung, die für jeden CNC-Fräser, jede Blechgröße und jedes Teilemuster geeignet ist. Der Bediener sollte die vom Maschinenhersteller genehmigten Methoden befolgen und beurteilen, ob für den Auftrag ein ganzer Bogen, ein Teilbogen, große Platten oder viele kleine Etiketten verwendet werden.
| Niederhalteroute | Wo es passen mag | Zu kontrollierende Punkte |
|---|---|---|
| Vakuumtisch | Volle oder größere Blattformate mit ausreichend abgedeckter Fläche | Zonenauswahl, Spoilboard-Zustand, Lecks, freiliegende Tischfläche und Teilegröße |
| Mechanische Klemmen mit niedrigem Profil | Teilbleche, Zuschnitte oder Maschinen ohne ausreichendes Vakuum | Werkzeugfreiraum, Blechverzug, Klemmposition und Kollisionsschutz |
| Vorrichtung oder Fixierstifte | Wiederholen Sie Teile und kontrollierte Rohlinggrößen | Wiederholbarer Ursprung, Abstand, Stiftposition und Zeichnungskonsistenz |
| Zugelassene Band- oder Trägermethode | Gegebenenfalls Kleinteile oder sekundäre Unterstützung | Kleberrückstände, Oberflächenschutz, Abzugskraft und Maschinenverträglichkeit |
| Tabs oder eine Zwiebelschalen-Strategie | Verschachtelte Kleinteile wurden durch das CAM und den Endbearbeitungsplan unterstützt | Laschenposition, verbleibendes Material, endgültige Trennung und Kantenbearbeitungsarbeiten |
Vakuumtische sind bei der Herstellung verschachtelter Bleche üblich, da das Material gehalten werden kann, ohne dass Klammern den Werkzeugweg kreuzen. AXYZ erklärt, dass eine Pumpe im Allgemeinen für nicht poröse Materialien geeignet ist, wobei der Luftstrom durch ein Opferbett strömt und Vakuumzonen die Saugkraft im aktiven Bereich konzentrieren. Das tatsächliche Gerätedesign variiert, daher sollten Bediener das Maschinenhandbuch verwenden, anstatt die Einrichtung einer anderen Werkstatt zu kopieren.
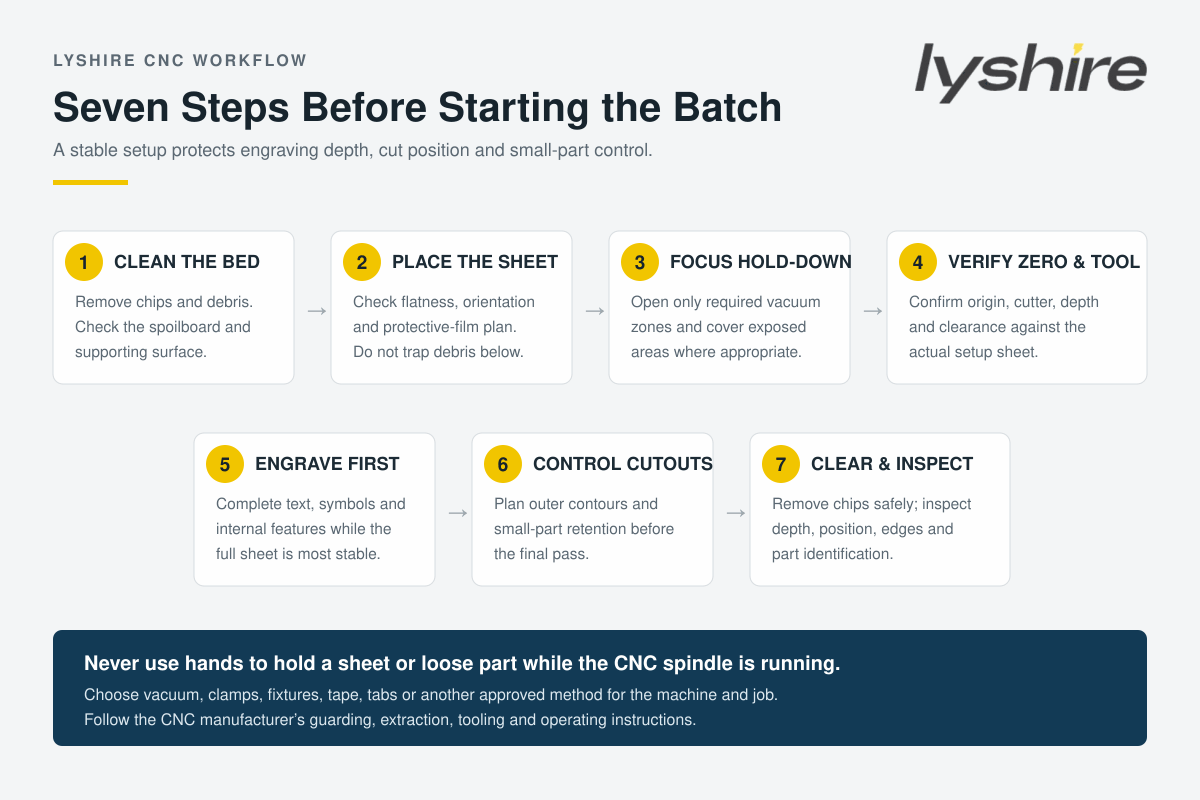
Schritt 1: Bereiten Sie das Spoilboard und das Maschinenbett vor
Entfernen Sie Späne, Staub, Schnittreste und Klebereste, bevor Sie die ABS-Gravurplatte platzieren. Selbst kleine Fremdkörper können einen lokalen Hochpunkt erzeugen, den vollständigen Oberflächenkontakt verhindern oder Vakuumlecks ermöglichen. Überprüfen Sie das Spoilboard auf starke Schnittspuren, beschädigte Stellen oder eine Oberfläche, die für die vorgesehene Gravurtiefe nicht mehr eben genug ist.
AXYZ empfiehlt die Wartung und regelmäßige Reinigung eines festen Opferbetts, damit die Z-Achsen-Referenz und die Vakuumleistung zuverlässig bleiben. Das geeignete Wartungsintervall hängt von der Arbeitsbelastung, dem Werkzeug und der Maschine ab. Kopieren Sie keinen festen Zeitplan, ohne den tatsächlichen Zustand des Bettes zu berücksichtigen.
Schritt 2: Überprüfen Sie die Platzierung und Ausrichtung des Blatts
Bevor Sie das Vakuum oder die Klammern starten, stellen Sie sicher, dass das Blech in der vorgesehenen Ausrichtung liegt und dass die richtige Seite nach oben zeigt. Bei zweilagigen ABS-Gravurplatten bestimmt die Richtung der Oberfläche/des Kerns die sichtbare gravierte Farbe. Gebürstete oder gerichtete Oberflächen erfordern außerdem eine konsistente Faserrichtung über die zugehörigen Teile hinweg.
Prüfen Sie, ob während des gewählten Vorgangs eine Schutzfolie verbleiben soll. Die Antwort hängt vom genauen Material, der Folie, dem Werkzeug und der benötigten Oberfläche ab. Die Folie kann das Gesicht während der Handhabung schützen, eine beschädigte, abgehobene oder ungeeignete Folie kann jedoch die Inspektion oder Bearbeitung beeinträchtigen. Bestätigen Sie den Prozess während der Probenahme, anstatt eine Regel auf jedes Produkt anzuwenden.
Schritt 3: Konzentrieren Sie das Vakuum unter dem aktiven Bereich
Öffnen Sie nur die Vakuumzonen, die für die Blattposition erforderlich sind, und decken Sie ungenutzte freiliegende Bereiche ab, wenn der Gerätehersteller dies empfiehlt. Große unbedeckte Bereiche können den effektiven Niederhalter unter dem Werkstück verringern. Wenn das Blatt nur einen Teil eines großen Tisches bedeckt, ist die Zoneneinteilung besonders wichtig.
Überprüfen Sie nach dem Anlegen des Vakuums das Blech an mehreren Stellen, bevor Sie das Programm ausführen. Ein volles Blatt, das sich in der Nähe einer Ecke sicher anfühlt, kann sich dennoch in der Mitte oder an der gegenüberliegenden Kante anheben. Platzieren Sie Ihre Hände nicht in der Nähe eines laufenden Fräsers, um den Niederhalt zu testen oder zu verbessern. Stoppen Sie die Maschine und korrigieren Sie die Vorrichtung sicher.
Schritt 4: Ursprung, Fräser und Gravurtiefe überprüfen
Bestätigen Sie das richtige Werkzeug, die richtige Spindelrichtung, den richtigen Ursprung, die sichere Höhe und die Z-Referenz anhand des Einrichtungsblatts. Die Fräsergeometrie, die Schärfe und die Spanabfuhr müssen mit der ABS-Gravurkonfiguration und den gewünschten Details übereinstimmen. Ein verschlissenes Werkzeug kann die Schnittkraft und die Hitze erhöhen, was Grate verschlimmern, kleine Teile herausziehen oder inkonsistente Kanten erzeugen kann.
Stellen Sie die Gravurtiefe durch einen repräsentativen Test ein, anstatt sich nur auf die nominale Deckschicht zu verlassen. Ziel ist es, das Gesicht sauber zu entfernen und den Kern freizulegen, ohne unnötig tief einzuschneiden. Notieren Sie das Werkzeug und die akzeptierte Einstellung, damit eine erneute Bestellung nicht mit einer unkontrollierten Einrichtung beginnt.
Schritt 5: Gravieren Sie, bevor Sie die Außenkonturen freigeben
Wenn der Auftrag sowohl das Gravieren als auch das Profilschneiden umfasst, werden vollständiger Text, Grafiken und interne Kennzeichnung verwendet, während das Werkstück immer noch Teil des größeren Blechs ist, sofern das Teiledesign und die CAM-Strategie dies zulassen. Normalerweise hat das Blech seine größte Stützfläche, bevor äußere Konturen einzelne Teile trennen.
Auch Innenlöcher und Schlitze können vor der endgültigen Außenkontur bearbeitet werden, die richtige Reihenfolge hängt jedoch von der Werkzeugbestückung, dem Spanfluss und der Teilegeometrie ab. Überprüfen Sie die Vorschau des Werkzeugwegs auf Kollisionen, unnötige schnelle Bewegungen, eng beieinander liegende Startpunkte und alle Sequenzen, die den Niederhalter zu früh reduzieren könnten.
Schritt 6: Kontrollieren Sie kleine Teile während des endgültigen Schneidens
Kleine Etiketten stellen eine besondere Herausforderung beim Spannen dar. Wenn um ein Teil herum Material entfernt wird, verringert sich die verbleibende versiegelte Fläche und die Schnittkraft kann das Teil in Richtung des Werkzeugs bewegen. AXYZ identifiziert insbesondere verschlissene Spoilboards, übermäßig offene Vakuumzonen und Späne unter der Folie als Ursachen für eine schwache Niederhaltung von Kleinteilen.
Abhängig von der Maschine und dem Endbearbeitungsplan kann das Produktionsteam konzentriertes Vakuum, spezielle Vorrichtungen, zugelassene Band- oder Trägermethoden, Laschen oder eine kontrollierte Resthautstrategie verwenden. Jede Option verändert die Zykluszeit und den Endaufwand. Testen Sie, ob der festgehaltene Teil getrennt werden kann, ohne die gravierte Fläche oder Kante zu beschädigen.
Schritt 7: Chips verwalten und die Charge prüfen
Eine effektive Späneabsaugung trägt dazu bei, dass der Fräsweg sichtbar bleibt und verringert die Wahrscheinlichkeit, dass sich unter späteren Blechen Schmutz ansammelt. Befolgen Sie die Extraktions- und Schutzanforderungen des Router-Herstellers. Entfernen Sie die Späne niemals von Hand, während sich die Spindel dreht.
Überprüfen Sie nach der Bearbeitung repräsentative Teile auf Gravurkontrast, gleichmäßige Tiefe, Position, Kantenqualität, Lochgröße, verbleibende Laschen, Kratzer und die korrekte Richtung von Fläche/Kern. Farbgruppen und Chargen mit variablen Daten sofort kennzeichnen, damit optisch ähnliche Komponenten beim Verpacken nicht vermischt werden.
Wie durch Verschachtelung die Blattnutzung verbessert werden kann, ohne dass die Kontrolle verloren geht
Nesting-Software kann mehrere Etiketten oder Platten auf einem Blatt anordnen, um die Materialausbeute zu verbessern. MultiCam beschreibt die Verschachtelung als eine Möglichkeit, Abfall zu reduzieren und die Ausbeute zu maximieren, weist aber auch darauf hin, dass Vakuumtische die Teilehalterung und Schnittgenauigkeit verbessern. Allerdings ist das möglichst dichte Nest nicht automatisch das beste Produktionsnest.
Lassen Sie genügend Freiraum für Fräser, Spanabfuhr, Laschen und stabiles Material zwischen benachbarten Teilen. Vermeiden Sie Layouts, die lange, nicht unterstützte Streifen erzeugen oder eine große Anzahl kleiner Teile freigeben, bevor das Programm beendet ist. Gruppieren Sie identische Werkzeuge und Vorgänge, wenn dies die Anzahl der Änderungen reduziert, ohne die Teilestabilität zu beeinträchtigen.
Ein wiederholbarer Rüstdatensatz für Produktionsteams
Ein einfacher Setup-Datensatz kann die Abhängigkeit vom Speicher eines Bedieners verringern. Zeichnen Sie das Blechmodell, die Flächen-/Kernausrichtung, die Dicke, das Blechformat, die Werkzeugidentifikation, die Gravurtiefe, die Vorschübe und Geschwindigkeiten, den Ursprung, die Niederhaltemethode, die aktiven Vakuumzonen, die Schutzfilmentscheidung, die Werkzeugwegsequenz und das akzeptierte Muster auf.
Für LYSHIRE-Bestellungen umfassen die gängigen ABS-Gravurstärken 1,3 mm und 1,5 mm, während andere reguläre und Projektstärken verfügbar sind. Die genaue Größe und Toleranz ist der gewählten Produktspezifikation zu entnehmen; Ein technisches Datenblatt sollte nicht automatisch für jede Konstruktion gelten.
Die Standard-ABS-Route ist zum CNC-Fräsen, Rotationsgravieren, Bohren und Sägen vorgesehen. CO2-Laserprojekte sollten die separate PMMA/Acryl-Laserkonfiguration verwenden. Eine umfassendere Erklärung zur Materialauswahl finden Sie imLYSHIRE-VerarbeitungssystemUndGravierblattstruktursystem.
Probleme, die oft auf das Setup zurückzuführen sind
| Beobachtetes Problem | Richten Sie die zu überprüfenden Elemente ein |
|---|---|
| Die Gravurtiefe ändert sich über das gesamte Blatt | Bettebene, eingeschlossene Rückstände, Blechebenheit, Z-Referenz, Werkzeugzustand und Vorrichtungsdruck |
| Das äußere Profil weicht vom eingravierten Text ab | Vakuumleckage, Spannbewegung, Schnittreihenfolge, Werkzeugkraft und Kleinteilerückhaltung |
| Kleine Etiketten bewegen sich während des letzten Durchgangs | Aktive Zonen, Spoilboard-Zustand, freiliegender Bereich, Laschen-/Trägermethode und verbleibender versiegelter Bereich |
| Kanten weisen Grate oder Hitze auf | Werkzeugschärfe, Fräsergeometrie, Spindel-/Vorschubkombination, Spanabfuhr und Anzahl der Durchgänge |
| Nach der Bearbeitung treten Kratzer auf | Tischsauberkeit, Spanentfernung, Stapelung, Filmzustand und Teiletrennungsmethode |
| Eine wiederholte Charge erfordert eine übermäßige Anpassung | Fehlender Einrichtungsdatensatz, anderes Werkzeug, nicht überprüftes Material, geänderter Ursprung, Bettzustand oder Vorrichtungsplatzierung |
Bedienersicherheit:Halten Sie das Blech oder ein loses Bauteil niemals mit der Hand fest, während die CNC-Spindel läuft. Verwenden Sie ein zugelassenes Vakuum, eine Klemme, eine Vorrichtung, einen Träger, eine Lasche oder eine andere kontrollierte Methode und befolgen Sie die Sicherheits- und Betriebsanweisungen des Maschinenherstellers.
RFQ-Informationen für CNC-fähige ABS-Gravurplatten
Teilen Sie LYSHIRE den CNC- oder Rotationsprozess, die Oberflächen-/Kernfarben, die Oberfläche, die Dicke, das Vollblatt- oder Fertigteilformat, die Druckvorlage, den kleinsten Text, Löcher, Außenprofile, die Rückseite, die Menge und die Verpackungsanforderungen mit. Wenn das Projekt eine definierte Ebenheits-, Dicken- oder Oberflächenabnahmeanforderung hat, nehmen Sie diese in die Zeichnung oder Spezifikation auf.
Die Standard-Mindestbestellmenge von LYSHIRE beträgt 500 Blatt und Standardfarben können je nach Auftragsbestätigung, Verfügbarkeit und Verpackungsmehrfachen gemischt werden. Käufer, die kundenspezifische Zuschnitte oder fertige Teile anfordern, sollten auch die Schachtelungspriorität, die Teileidentifikation und eine akzeptable Methode zum Entfernen von Laschen oder Trägern angeben.
Häufig gestellte Fragen
Ist für jede ABS-Gravurplatte ein Vakuumtisch erforderlich?
Nein. Vakuum ist für die Blechverarbeitung üblich, aber Klemmen, Vorrichtungen, zugelassene Klebeband-/Trägermethoden oder andere Lösungen können für bestimmte Maschinen und Teile geeignet sein. Befolgen Sie die Anweisungen des Maschinenlieferanten.
Warum sollte die Gravur normalerweise vor der Außenkontur abgeschlossen sein?
Das Teil hat normalerweise eine größere Stützfläche, während es mit dem Blech verbunden bleibt. Der endgültige Ablauf muss noch hinsichtlich der tatsächlichen Geometrie, Werkzeugausstattung und CAM-Strategie überprüft werden.
Wie kann verhindert werden, dass sich Kleinteile bewegen?
Überprüfen Sie zunächst die Vakuumzoneneinteilung, den Zustand des Spoilboards, freiliegende Bereiche und Schmutz. Je nach Auftrag können Vorrichtungen, Träger, Laschen oder eine kontrollierte Resthautmethode für zusätzlichen Halt sorgen.
Sollte die Schutzfolie während der CNC-Gravur angebracht bleiben?
Es kommt auf das genaue Material, die Folie und die Bedienung an. Testen Sie, ob die Folie die Oberfläche schützt, ohne sich abzuheben, sich um das Werkzeug zu wickeln oder Mängel zu verbergen.
Kann ein Setup für 1,3-mm- und 1,5-mm-Bleche wiederverwendet werden?
Gehen Sie nicht davon aus. Überprüfen Sie erneut die Z-Referenz, die Tiefe, die Schnittstrategie, die Vorrichtung und den Werkzeugweg für die ausgewählte Dicke.
Können Standard-ABS-Gravurplatten mit einem CO2-Laser bearbeitet werden?
Die Standard-ABS-Konfiguration von LYSHIRE gehört zur CNC-/Rotationsroute. CO2-Laserprojekte sollten die separate Laserkonfiguration auf PMMA-/Acrylbasis verwenden.
Bereiten Sie eine ABS-CNC-Blechanfrage vor
Senden Sie LYSHIRE die Maschine, die Materialfarben, die Dicke, die Druckvorlage, das fertige Format, die Menge und die Einschränkungen der Werkstückspannung. Das technische Team kann die entsprechende ABS-Konfiguration und Beispielroute überprüfen.
Kontaktieren Sie LYSHIREReferenzen zur CNC-Spanntechnik:AXYZ-Vakuumbettführung, Kleinteile-Niederhalterführung AXYZ, AXYZ-OpferbettwartungUndÜbersicht über MultiCam-Nesting- und Vakuumtische.